Case
Systemintegration i produktionen til slutmontagelinjer i lastbilproduktion
Projektledelse af slutmontagelinjer i lastbilproduktion — kabinemontage, design af bæresystem, koordinering af styresystemer og installationsplanlægning på tværs af et komplekst produktionssetup.
Om projektet
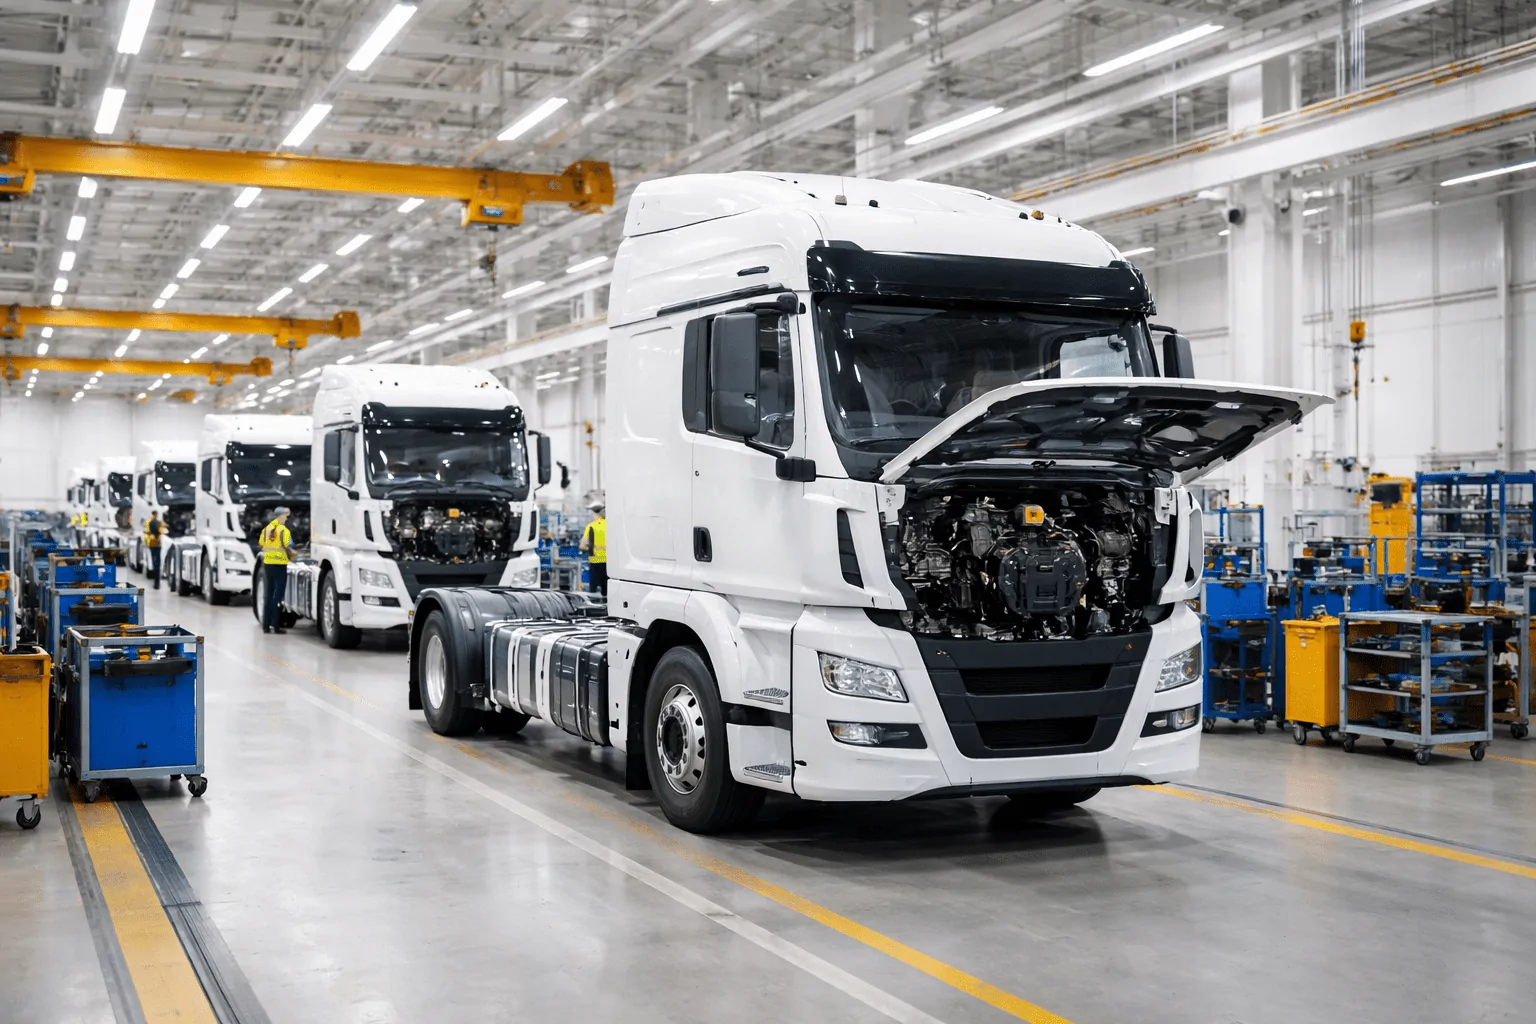
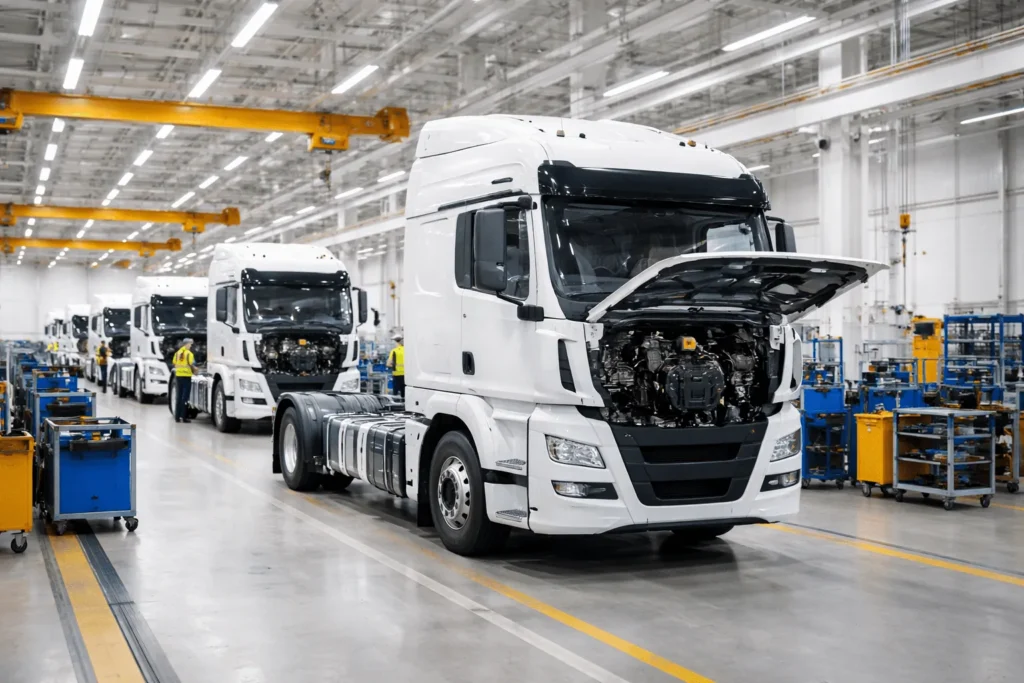
Projektet handlede om systemintegration i produktionen til slutmontagelinjer i lastbilproduktion — en komplet slutmontagelinje til lastbiler og en dedikeret kabinemontagelinje.
Søren Clausen havde projektledelsen for centrale dele af opstillingen, herunder design og fremstilling af bæreenheder til chassis, hovedlinje og kabinehåndtering. Opgaven omfattede også ansvaret for RFQ, omfanget af styresystemer, installationsplanlægning og koordinering på tværs af flere tekniske grænseflader.
Det overordnede mål var en robust slutmontage, der kunne installeres, testes og sættes i produktion til tiden — med mindre risiko for flaskehalse, bedre flow og stærkere integration mellem mekanik, styresystemer og fabrikkens informationssystemer.
Kundetype: Lastbilproducent
Fokus: Systemintegration i produktion
Kerneområde: Slutmontage og kabinemontage
Rolle: Projektleder
Udfordringen
Projektet krævede mere end design af en linje. Det handlede om at koordinere mekanik, styresystemer, produktionsflow, installationstidsplan og informationsgrænseflader i et komplekst lastbilproduktionsmiljø.
En central udfordring var at rykke tidspunktet for RFQ og indkøbsordre to måneder frem for at beskytte installationsplanen og gøre færdiggørelse til tiden mulig. Samtidig skulle montagekonceptet forfines for at reducere risikoen for flaskehalse og linjestop i driften.
Opstillingen krævede også sikker koordinering mellem bæreenheder, chassishåndtering, grænseflader til robotceller, Andon-integration, informationsskærme til operatørerne og ordredata fra ERP. At reducere grænsefladerisici tidligt var afgørende for at holde slutmontagelinjerne på sporet.
Pres på tidsplanen
RFQ og indkøbsordre måtte rykkes frem for at beskytte installation og færdiggørelse.
Komplekse systemgrænseflader
Mekanik, styresystemer, robotceller, Andon og ERP-information skulle spille sikkert sammen.
Flow og risiko for flaskehalse
Linjekonceptet skulle reducere flaskehalse, linjestop og ubalance mellem montagestationerne.
Rolle og ansvar
Søren Clausen var projektleder for slutmontage- og kabinemontagelinjerne og stod samtidig for integrationen af maskinen til chassisopretning.
Det skabte en stærkere forbindelse mellem flowet på linjen, koordineringen af systemerne og styringen af grænseflader i hele produktionsopstillingen.
Slutmontage- og kabinemontagelinjer
Integration af maskine til chassisopretning
Opgavens omfang
Projektet omfattede:
Ansvar for RFQ
Ansvarlig for linjens RFQ, herunder omfanget af styresystemer.
Fremrykket tidsplan
Rykkede RFQ og indkøbsordre to måneder frem for at beskytte installationstidsplanen.
Forbedret marriage-koncept
Ændrede marriage-konceptet for at reducere flaskehalse og undgå linjestop.
Integration af styresystemer
Integrerede styringen med Andon og IT-systemer, herunder operatør- og ordreinformation.
Balancering af montagestationer
Udviklede et koncept for balancering af stationerne med færre fejl som et centralt mål.
Reparation i linjen
Integrerede reparationsstationer direkte i linjen.
Grænseflader til robotceller
Definerede koncepter for mekaniske positioneringsenheder og elektriske grænseflader til robotceller.
Koordinering af chassisopretning
Styrede grænsefladerisici mellem chassisbæreenheder og maskinen til chassisopretning.
Installationsplanlægning
Udarbejdede installationsplanen for alt udstyr i slutmontageområderne.
Installation af mekanik og styring
Ansvarlig for installation af mekaniske systemer og styresystemer i hoved- og kabinelinjerne.
Sådan blev projektet grebet an
Projektet blev grebet an med stærkt fokus på tidsplan, styring af grænseflader og praktisk flow i montagen.
En prioritet var at sikre tid nok til installation og færdiggørelse ved at rykke RFQ og indkøbsordre frem. En anden var at forbedre linjekonceptet, så slutmontagen kunne køre med mindre risiko for flaskehalse og bedre flow.
Arbejdet handlede også om stærkere koordinering mellem mekanisk håndtering, styresystemer, ordredata fra ERP, operatørunderstøttelse og grænseflader til robotceller. Det gav et mere robust grundlag for systemintegrationen i hele slutmontagen.
01
Sikre tidsplanen
RFQ og indkøbsordre blev rykket frem for at beskytte installation og færdiggørelse.
02
Forbedre flowet på linjen
Linjekonceptet blev forfinet for at reducere flaskehalse og risiko for linjestop.
03
Koordinere grænseflader
Mekaniske, elektriske og styringsmæssige grænseflader blev afstemt på tværs af opstillingen.
04
Gøre klar til installation
Planlægning og koordinering forberedte linjerne til installation og testproduktion.
Tekniske fokusområder
En central del af projektet var at sikre, at slutmontagen kunne fungere som ét samlet produktionssystem frem for som løsrevne mekanik- og styringsdele.
Design af bæreenheder til slutmontagen
Der blev udviklet bæreenheder til chassis, hovedlinje og kabinehåndtering gennem hele montageflowet.
Integration af styresystemer
Opstillingen omfattede koordinering med Andon og IT-systemer, herunder operatørskærme og ordredata fra ERP.
Balancering af produktionslinjen
Montagestationerne blev balanceret med færre fejl og mere stabilt flow som centrale mål.
Robotceller og positioneringsgrænseflader
Mekaniske positioneringsenheder og elektriske grænseflader blev defineret, så robotintegrationen kunne køre sikkert.
Mindre grænsefladerisiko
Der var særlig opmærksomhed på grænsefladen mellem chassisbæreenhederne og maskinen til chassisopretning.
Den slags projekt kræver mere end planlægning af en montagelinje. Det kræver praktisk forståelse for systemintegration, flowlogik, styring af grænseflader og gennemførelse af installation i et miljø, der kører.
Resultater
Projektet blev leveret med installation og testproduktion til tiden og skabte et stærkt grundlag for fuld produktion i et komplekst lastbilproduktionsmiljø.
Installation til tiden
Installation og testproduktion af lastbilen blev gennemført til tiden.
20 måneders forløb
Fra start på RFQ-arbejdet til installation og første prøvebyggede lastbil: september 2024 til juni 2026.
Klar til produktion efter 24 måneder
Hele opstillingen var produktionsklar efter 24 måneder.
Mindre risiko for flaskehalse
Linjekonceptet blev forbedret for at reducere linjestop og flaskehalse.
Stærkere systemintegration
Mekanik, styresystemer, bæreenheder og grænseflader blev afstemt mere effektivt.
Bedre grundlag for flowet
Slutmontagelinjerne blev forberedt til mere stabil drift på tværs af hoved- og kabinemontage.
Betydning for driften
Værdien af projektet var ikke kun, at slutmontagelinjerne blev leveret til tiden. Det var også, at opstillingen byggede på stærkere koordinering mellem produktionsflow, styresystemer, grænseflader og installationsplanlægning.
Ved at forbedre tidsplanen, reducere grænsefladerisici og forfine linjekonceptet skabte projektet et mere robust grundlag for slutmontagen i lastbilproduktionen. Det gav både tidligere installationsklarhed og en stærkere vej til fuld produktion.
Brug for hjælp til systemintegration eller slutmontageprojekter?
Har din virksomhed brug for hjælp til slutmontagelinjer, produktionssystemer til lastbiler, installationsplanlægning eller kompleks systemintegration, kan Søren Clausen bidrage med praktisk erfaring, teknisk forståelse og struktureret gennemførelse.